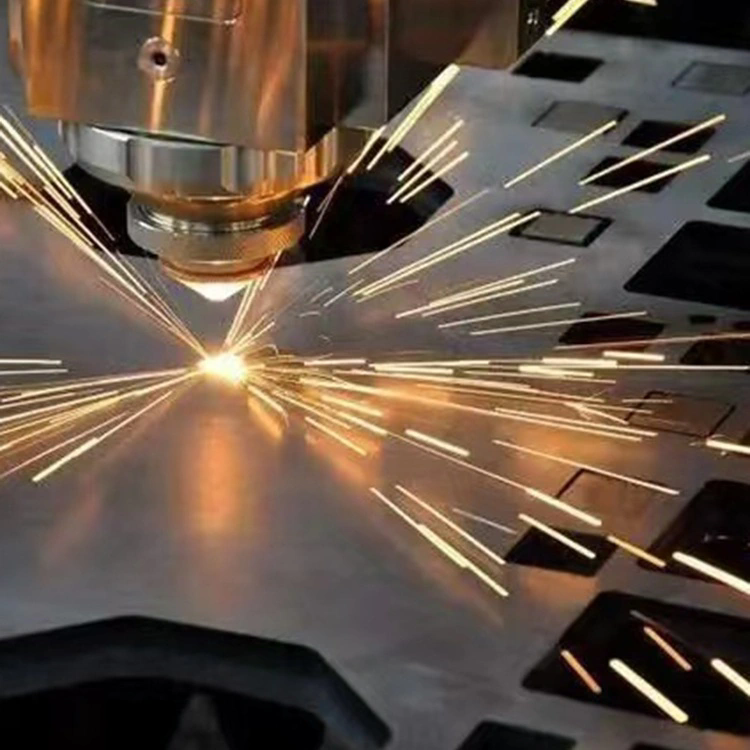
Die Landschaft der modernen Fertigung verändert sich in beispiellosem Tempo, angetrieben durch die Nachfrage nach komplexeren Geometrien, engeren Toleranzen und exotischen Materialzusammensetzungen. Jahrzehntelang war das Laserschneiden weitgehend auf Standard-Eisen- und Nichteisenmetalle sowie Basispolymere beschränkt. Die Entwicklung der Resonatortechnologie, der Strahlführungssysteme und der Steuerungssoftware hat diese Einschränkungen jedoch zunichte gemacht. Heute fortgeschrittenLaserschneidenSysteme sind nicht nur Werkzeuge; Dabei handelt es sich um hochentwickelte Fertigungszentren, die in der Lage sind, eine Reihe von Materialien zu verarbeiten, deren Schneiden mit Licht früher als unmöglich oder unpraktisch galt.
Für Ingenieure, Designer und Beschaffungsspezialisten, die Innovationen anstreben, ist es von entscheidender Bedeutung zu verstehen, welche neuen Materialien jetzt mit fortschrittlichen Laserschneidsystemen verarbeitet werden können. Ob es sich um hochreflektierende Kupferlegierungen handelt, die für Komponenten von Elektrofahrzeugen benötigt werden, oder um empfindliche Verbundwerkstoffe, die in der Luft- und Raumfahrt verwendet werden, die Möglichkeiten moderner Lasergeräte haben sich dramatisch erweitert. BeiTianjin Shenghui Metal Products Co., Ltd.,Wir haben diese Entwicklung aus erster Hand miterlebt und modernste Technologie integriert, um sicherzustellen, dass unsere Fabrik an der Spitze dieser industriellen Revolution bleibt.
Inhaltsverzeichnis
Welche exotischen Metalle und Legierungen werden heute routinemäßig mit Laserschneiden geschnitten?
Der Begriff „exotisch“ bezieht sich in der Metallurgie typischerweise auf Materialien, die aufgrund ihrer Härte, Zähigkeit oder chemischen Reaktivität schwer zu bearbeiten sind. Herkömmliche mechanische Schneidmethoden versagen bei diesen Legierungen häufig, was zu hohem Werkzeugverschleiß und langsamem Durchsatz führt. Mit den neuesten Fortschritten beim Laserschneiden haben wir diese Hürden jedoch überwunden. Unsere Fabrik verarbeitet routinemäßig Materialien, die noch vor einem Jahrzehnt Werkzeuge zerstört hätten.
Einer der bedeutendsten Durchbrüche ist die Verarbeitung hochfester Luftfahrtlegierungen wie Inconel, Hastelloy und Titan. Diese Materialien sind für Komponenten, die extremen Temperaturen und Drücken standhalten müssen, unerlässlich. Fortschrittliche Laserschneidsysteme nutzen spezifische Wellenlängenanpassungen und Pulsmodulationen, um eine so minimale Wärmeeinflusszone zu erzeugen, dass die strukturelle Integrität des Materials erhalten bleibt. Dies erreichen wir durch den Einsatz von Hochdruck-Hilfsgasen, die gleichzeitig den Schnitt kühlen und geschmolzenes Material ausstoßen, wodurch Mikrorisse verhindert werden.
Eine weitere Kategorie, die ein massives Wachstum verzeichnet, ist die Verarbeitung von hochfesten Stählen (Advanced High Strength Steels, AHSS), die in der Automobilindustrie verwendet werden. Diese Stähle, darunter auch pressgehärteter Stahl (PHS), sind unglaublich stark, aber bekanntermaßen schwer zu trimmen. Bei unseren Systemen verwenden wir Multi-Kilowatt-Faserlaser, die diese Materialien mit einer Geschwindigkeit und Präzision durchdringen, die mechanische Pressen nicht bieten können. Die Flexibilität unserer Laserschneidanlagen ermöglicht ein schnelles Prototyping und Kleinserienproduktionen, ohne dass teure Hartwerkzeuge erforderlich sind.
Darüber hinaus hat sich die Fähigkeit zum Schneiden hochreiner Metalle, die in der Medizin- und Elektronikindustrie verwendet werden, verbessert. Tantal, das für chirurgische Implantate verwendet wird, und Molybdän, das für Halbleiterkomponenten verwendet wird, werden heute täglich in unserer Fabrik verarbeitet. Die Präzision unserer Geräte stellt sicher, dass es zu keiner Kontamination kommt, was für die Biokompatibilität und elektronische Leistung von entscheidender Bedeutung ist. Nachfolgend finden Sie eine Tabelle mit den Spezifikationen unserer primären Laserschneidsysteme, die für diese modernen Metalle verwendet werden.
|
Materialkategorie
|
Spezifische Legierungen
|
Lasertyp
|
Maximale Dicke (mm)
|
Hilfsgas
|
| Superlegierungen |
Inconel 718, Hastelloy C-276 |
Faserlaser (6kW - 12kW) |
20 mm |
Stickstoff / Argon |
| Hochfeste Stähle |
Usibor 1500, Ductibor 500 |
Faserlaser (8kW - 15kW) |
30 mm |
Druckluft / Stickstoff |
| Refraktäre Metalle |
Molybdän, Tantal, Wolfram |
Faserlaser mit grüner Wellenlänge |
8 mm |
Argon |
| Titanlegierungen |
Güteklasse 5 (Ti6Al4V), Güteklasse 23 |
Faserlaser (4kW - 8kW) |
25 mm |
Argon (um Oxidation zu vermeiden) |
Diese Tabelle zeigt die technischen Fähigkeiten, über die wir bei Tianjin Shenghui Metal Products Co., Ltd. verfügen. Unsere Investition in verschiedene Laserquellen ermöglicht es uns, den Schneidprozess an die spezifischen metallurgischen Eigenschaften des Werkstücks anzupassen. Wir verlassen uns nicht auf einen einheitlichen Ansatz; Stattdessen passen wir die Wellenlänge und Leistung des Lasers an die Absorptionseigenschaften des Materials an. Dies stellt sicher, dass bei der Frage „Welche neuen Materialien können jetzt mit modernen Laserschneidsystemen bearbeitet werden?“ Wenn Sie mit uns zusammenarbeiten, lautet die Antwort fast immer ein klares „Ja“.
Wie gehen fortschrittliche Systeme mit reflektierenden und Verbundmaterialien um?
Historisch gesehen waren reflektierende Materialien wie Kupfer, Messing und Aluminium der Fluch des Laserschneidens. Der Laserstrahl würde in den Resonator zurückprallen und katastrophale Schäden an der Optik und der Laserquelle selbst verursachen. Ebenso stellten Verbundwerkstoffe mit ihrer heterogenen Struktur aufgrund der unterschiedlichen Verdampfungspunkte der Matrix und der Verstärkung Herausforderungen dar. Wie haben fortschrittliche Laserschneidsysteme diese Hürden überwunden?
Die Lösung für reflektierende Materialien liegt in der Einführung fortschrittlicher Faserlasertechnologie mit integriertem Rückreflexionsschutz. Im Gegensatz zu älteren CO2-Lasern verwenden moderne Faserlaser ein Festkörper-Verstärkungsmedium. Unsere Systeme sind mit Sensoren ausgestattet, die Rückreflexionen sofort erkennen. Wenn ein Anstieg der reflektierten Energie erkannt wird, passt das System die Pulsparameter an oder schaltet den Strahl vorübergehend ab, um den Hohlraum zu schützen. Darüber hinaus wird die kürzere Wellenlänge von Faserlasern (typischerweise 1,07 Mikrometer) von Kupfer und Messing leichter absorbiert als die längere Wellenlänge von CO2-Lasern. Das bedeutet, dass die Energie nicht reflektiert, sondern effizient in Wärme umgewandelt wird, was saubere, schnelle Schnitte ermöglicht.
Bei Verbundwerkstoffen ist die Verarbeitung von Materialien wie kohlenstofffaserverstärkten Polymeren (CFK) und glasfaserverstärkten Polymeren (GFK) Realität geworden. Dabei kommt es nicht nur auf die Leistung an, sondern auch auf die Pulsdauer. Wir verwenden Ultrakurzpulslaser (Pikosekunden oder Femtosekunden), die Material durch Sublimation statt durch Schmelzen verdampfen. Dieses „kalte Ablationsverfahren“ stellt sicher, dass die Kohlenstofffasern sauber geschnitten werden, ohne dass die umgebende Polymermatrix schmilzt, was zu einer rauen Kante und Delaminierung führen würde.
Unser Werk hat auch das Schneiden von mehrschichtigen Materialien perfektioniert, die in der modernen Elektronik und Isolierung verwendet werden. Diese bestehen häufig aus einem Polymerfilm, der mit einer Metallfolie verbunden ist. Beim herkömmlichen Schneiden würden die Schichten miteinander verschmiert. Mit unserer fortschrittlichen Strahlformungsoptik können wir den Fokuspunkt so einstellen, dass er präzise durch den Stapel schneidet, ohne die einzelnen Schichten zu verzerren. Hier sind die wichtigsten Fähigkeiten, die wir für diese schwierigen Materialien anbieten:
-
Reflektierende Metalle:Reines Kupfer (bis zu 6 mm), Messing (bis zu 8 mm) und Aluminium mit hohem Siliziumgehalt.
-
Thermische Verbundwerkstoffe:Kohlefaser-Prepreg und ausgehärtetes CFK (bis zu 10 mm) mit minimaler Verkohlung.
-
Laminate:Kupferkaschierte Laminate (CCL) für die Leiterplattenfertigung, gratfrei geschnitten.
-
Beschichtete Materialien:Verzinkter Stahl und Aluzink, geschnitten mit Kantenversiegelung zum Schutz vor Korrosion.
Bei Tianjin Shenghui Metal Products Co., Ltd. verfügen wir über spezielle Arbeitsplätze, die speziell für diese Materialien konfiguriert sind. Unsere Ingenieure verstehen die Nuancen der Strahlinteraktion mit unterschiedlichen Materialien. Wir verarbeiten diese Artikel nicht einfach; Wir analysieren die Materialzusammensetzung, um die optimale Zufuhrgeschwindigkeit und Gaskombination zu ermitteln. Dieses technische Fachwissen ist die Grundlage unseres Rufs und der Grund, warum Kunden uns ihre anspruchsvollsten Projekte anvertrauen. Wenn sie wissen möchten, welche neuen Materialien jetzt mit fortschrittlichen Laserschneidsystemen bearbeitet werden können, greifen sie auf unsere Erfolgsgeschichte zurück.
Warum sind nichtmetallische Materialien wie Keramik und Saphir jetzt realisierbar?
Der Übergang des Laserschneidens von einem reinen Metallbearbeitungswerkzeug zu einer universellen Bearbeitungslösung lässt sich am besten an der Anwendung auf harte, spröde Nichtmetalle veranschaulichen. Materialien wie technische Keramik (Aluminiumoxid, Zirkonoxid), Saphir und Spezialglas sind bekanntermaßen schwer zu formen. Sie neigen unter thermischer Belastung zur Rissbildung und sind härter als die meisten Schneidwerkzeuge. Die Frage, welche neuen Materialien nun mit fortschrittlichen Laserschneidanlagen bearbeitet werden können, umfasst jedoch dank Innovationen in der Laserwellenlänge und Strahlsteuerung genau diese Stoffe.
Herkömmliche Laser hatten Probleme mit Keramik, da diese transparent oder für Infrarotlicht reflektierend sind. Unser Ansatz nutzt entweder CO2-Laser (mit einer längeren Wellenlänge, die vom Keramikgitter absorbiert wird) oder neuerdings auch grüne und UV-Laser. Beim Schneiden von Saphir, der für langlebige Zifferblätter und Smartphone-Kameraabdeckungen verwendet wird, verwenden wir beispielsweise eine Technik namens „Filamentierung“. Ein Ultrakurzpulslaser wird im Inneren des Materials fokussiert. Durch die hohe Intensität entsteht ein Plasmafilament, das das Material im Inneren verändert und so eine Trennlinie erzeugt, die praktisch keine Oberflächenschäden verursacht. Anschließend werden die Teile mit sanfter mechanischer Kraft getrennt, sodass makellose Kanten entstehen.
Für leitfähige Keramiken wie Siliziumkarbid (SiC), die in der Leistungselektronik verwendet werden, nutzen wir einen mehrstufigen Prozess. Zunächst ritzt ein Strahl geringer Leistung das Material ein. Anschließend trennt ein kontrollierter Brechvorgang die Teile. Dadurch wird sichergestellt, dass die empfindlichen elektrischen Eigenschaften des SiC nicht durch Mikrorisse beeinträchtigt werden. Unsere Laserschneidsysteme sind mit Präzisionstischen ausgestattet, die das Material unter einem stationären Strahl bewegen, um absolute Genauigkeit zu gewährleisten und Vibrationen zu minimieren, die das Werkstück zerbrechen könnten.
Die Machbarkeit der Verarbeitung dieser Materialien eröffnet branchenübergreifend neue Designmöglichkeiten. In der Medizintechnik können Zahnimplantate und chirurgische Instrumente aus Zirkonoxid jetzt innerhalb von Minuten statt Tagen auf individuelle Geometrien zugeschnitten werden. In der Halbleiterindustrie ermöglicht die Fähigkeit, Glasinterposer und Keramiksubstrate präzise zu schneiden, die nächste Generation miniaturisierter Elektronik. Nachfolgend finden Sie eine Liste der nichtmetallischen Materialien, die unsere Fabrik derzeit verarbeitet, und zeigt die Bandbreite unserer Fähigkeiten:
-
Technische Keramik:Aluminiumoxid (Al2O3), Zirkonoxid (ZrO2), Siliziumnitrid (Si3N4).
-
Kristalline Materialien:Synthetischer Saphir, Quarz und Rubin.
-
Spezialglas:Borosilikat, Gorilla-Glas und Quarzglas.
-
Natürliche Materialien:Hochdichte Graphit- und Kohlenstoff-Kohlenstoff-Verbundwerkstoffe.
Diese Ausweitung auf Nichtmetalle stellt eine erhebliche Investition in das Fachwissen von Tianjin Shenghui Metal Products Co., Ltd. dar. Wir haben unsere Techniker speziell in der Kunst der Verarbeitung spröder Materialien geschult. Es erfordert eine andere Denkweise als das Schneiden von Stahl; Geduld und Präzision sind von größter Bedeutung. Durch die Beherrschung dieser Techniken bieten wir unseren Kunden eine einzige Quelle für alle ihre Präzisionsfertigungsanforderungen, unabhängig davon, ob sie mit zentimeterdickem Stahl oder hauchdünnem Saphir arbeiten. Die Frage, welche neuen Materialien heute mit modernen Laserschneidanlagen bearbeitet werden können, wird in unserer Fabrikhalle täglich beantwortet.
Zusammenfassung: Die Zukunft der Materialverarbeitung
Die Entwicklung der Laserschneidtechnologie ist eine ständige Weiterentwicklung. Von seinen Anfängen als Nischenwerkzeug zum Schneiden dünner Bleche hat es sich zu einem vielseitigen, unverzichtbaren Verfahren für die moderne Industrie entwickelt. Wir haben untersucht, wie reflektierende Metalle, Superlegierungen, Verbundwerkstoffe und sogar spröde Keramiken jetzt im Bereich des Möglichen liegen. Diese Entwicklung wird durch die Synergie fortschrittlicher Laserquellen, intelligenter Steuerungssysteme und tiefgreifender metallurgischer und materialwissenschaftlicher Kenntnisse vorangetrieben.
Für Unternehmen, die wettbewerbsfähig bleiben wollen, ist das Verständnis, welche neuen Materialien jetzt mit fortschrittlichen Laserschneidsystemen verarbeitet werden können, nicht nur eine akademische Übung; es ist ein strategischer Vorteil. Es ermöglicht die Konsolidierung von Lieferketten, die Verkürzung von Durchlaufzeiten und die Schaffung von Produkten mit bisher unerreichbaren Leistungsmerkmalen. In unserem Werk sind wir bestrebt, diese Grenzen weiter zu verschieben. Wir testen kontinuierlich neue Materialien und verfeinern unsere Prozesse, um sicherzustellen, dass wir lieferbereit sind, wenn unsere Kunden ein anspruchsvolles Projekt haben.
Wenn Sie die neuesten Fortschritte im Laserschneiden für Ihr nächstes Projekt nutzen möchten, laden wir Sie dazu einKontaktieren Sie uns. Lassen Sie Tianjin Shenghui Metal Products Co., Ltd. Ihr Innovationspartner sein. Unser Team ist bereit, Ihnen eine detaillierte Analyse und ein Angebot für Ihre spezifischen Materialverarbeitungsanforderungen zu unterbreiten. Erleben Sie noch heute die Präzision und Leistungsfähigkeit unserer fortschrittlichen Laserschneidsysteme.
Häufig gestellte Fragen (FAQ)
Welche neuen Materialien können heute mit fortschrittlichen Laserschneidsystemen bearbeitet werden, was vor einem Jahrzehnt noch unmöglich war?
Vor einem Jahrzehnt waren hochreflektierende Materialien wie reines Kupfer und Messing äußerst schwierig zu verarbeiten, da die Gefahr bestand, dass die Laserquelle durch Rückreflexion beschädigt wurde. Heutzutage sind fortschrittliche Faserlasersysteme, wie sie bei Tianjin Shenghui Metal Products Co., Ltd. verwendet werden, mit einem Rückreflexionsschutz und kürzeren Wellenlängen ausgestattet, die von diesen Metallen leicht absorbiert werden. Darüber hinaus werden spröde Nichtmetalle wie technische Keramik (Aluminiumoxid, Zirkonoxid) und kristalline Materialien wie Saphir heute routinemäßig mit Ultrakurzpulslasern geschnitten, die eine „Kaltablation“ durchführen und so thermische Risse verhindern. Diese Fortschritte haben die Palette der verarbeitbaren Materialien effektiv verdoppelt und Innovationen in der Elektronik-, Luft- und Raumfahrtindustrie sowie bei der Herstellung medizinischer Geräte ermöglicht.
Wie ist die Qualität des Laserschneidens bei neuen Materialien wie CFRP im Vergleich zu herkömmlichen Metallen?
Die Qualitätsmetriken unterscheiden sich, da die Fehlermodi unterschiedlich sind. Bei herkömmlichen Metallen wird die Qualität anhand der Kantenrauheit (Ra) und der Krätze gemessen. Bei neuen Materialien wie kohlenstofffaserverstärktem Polymer (CFRP) sind die Wärmeeinflusszone (HAZ) und die Delaminierung das Hauptproblem. Moderne Laserschneidsysteme lösen dieses Problem durch den Einsatz gepulster Faserlaser oder UV-Laser, die den Wärmeeintrag minimieren. In unserem Werk erreichen wir bei CFK einen sogenannten „Trockenschnitt“, bei dem das Matrixmaterial nicht schmilzt oder verbrennt und die Fasern sauber geschert werden. Dies führt zu einer Schnittqualität, die dem mechanischen Fräsen häufig überlegen ist, da kein Werkzeugverschleiß oder Vibrationen auftreten und eine gleichbleibende Kantenqualität bei Tausenden von Teilen gewährleistet ist, was für Strukturkomponenten in der Luft- und Raumfahrt von entscheidender Bedeutung ist.
Welche Einschränkungen gibt es bei der Bearbeitung hochreflektierender Metalle mit modernen Laserschneidanlagen?
Obwohl moderne Systeme das primäre Risiko der Rückreflexion überwunden haben, gibt es immer noch praktische Einschränkungen. Die Hauptbeschränkung ist die Dicke. Während wir Kupfer bis zu einer Dicke von 6 mm zuverlässig schneiden können, wird das Schneiden dickerer Abschnitte (über 10 mm) aufgrund der hohen Wärmeleitfähigkeit des Materials, die die Wärme schnell aus der Schnittzone ableitet, zu einer Herausforderung. Dies kann zu einer geringeren Schnittgeschwindigkeit im Vergleich zu Stahl gleicher Dicke führen. Darüber hinaus kommt es auf die Reinheit des Materials an; Sauerstofffreies Kupfer mit hoher Leitfähigkeit (OFHC) schneidet anders als elektrolytisch hartes Pech (ETP) Kupfer. Unsere Ingenieure bei Tianjin Shenghui Metal Products Co., Ltd. berücksichtigen diese Nuancen, indem sie die Fokusposition anpassen und Stickstoff mit sehr hohem Druck verwenden, um eine saubere, gratfreie Kante zu gewährleisten. Für ein erfolgreiches Ergebnis ist jedoch das Verständnis der spezifischen Legierungschemie von entscheidender Bedeutung.
Können moderne Laserschneidsysteme beschichtete oder lackierte Materialien bearbeiten, ohne die Beschichtung zu beschädigen?
Ja, das ist einer der wesentlichen Vorteile des modernen Laserschneidens. Bei der Bearbeitung von vorlackierten oder beschichteten Metallen besteht das Ziel häufig darin, das Metall zu durchtrennen, ohne dass die Beschichtung auf der Oberfläche abplatzt oder von der Schnittkante zurückbrennt. Dies wird durch den sogenannten „beschichtungsschonenden Schnitt“ erreicht. Durch den Einsatz eines Faserlasers mit sehr geringer Schnittfugenbreite und die Optimierung der Pulsform können wir das Metall verdampfen, während die umgebende Beschichtung intakt bleibt. Für Materialien wie verzinkten Stahl verwenden wir außerdem spezielle Schnittparameter, die die Zinkverdampfung an der Schnittkante minimieren, was die Bildung von Zinkoxid (weißer Rost) nach der Bearbeitung reduziert. Unsere Laserschneidsysteme sind mit spezifischen Rezepten für diese Materialien programmiert, um sicherzustellen, dass die ästhetischen und schützenden Eigenschaften der Beschichtung erhalten bleiben.
Welche spezifischen Laserparameter sind für das Schneiden neuer technischer Keramik und Glas am kritischsten?
Bei technischer Keramik und Glas ist nicht mehr nur die Leistung der entscheidende Parameter, sondern auch Wellenlänge und Pulsdauer. Diese Materialien sind für Standard-Infrarot-Faserlaser transparent und erfordern daher entweder einen CO2-Laser (9,3 µm bis 10,6 µm Wellenlänge), der von der Silica-Struktur absorbiert wird, oder einen grünen/UV-Laser für hochpräzises „Kaltschneiden“. Ebenso wichtig ist die Pulsdauer; Wir verwenden Pikosekunden- oder Femtosekundenpulse. Dies ist unglaublich kurz (eine Billiardstel Sekunde) und liefert so schnell Energie, dass das Material direkt vom Feststoff in Gas sublimiert, ohne zu schmelzen. Dieser „kalte Ablationsprozess“ ist wichtig, um Mikrorisse und Hitzespannungen in der Keramikmatrix zu verhindern. Darüber hinaus muss die Positionierung des Brennpunkts mit einer Genauigkeit im Submikrometerbereich gesteuert werden, um sicherzustellen, dass der Schnitt vertikal und präzise ist.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик