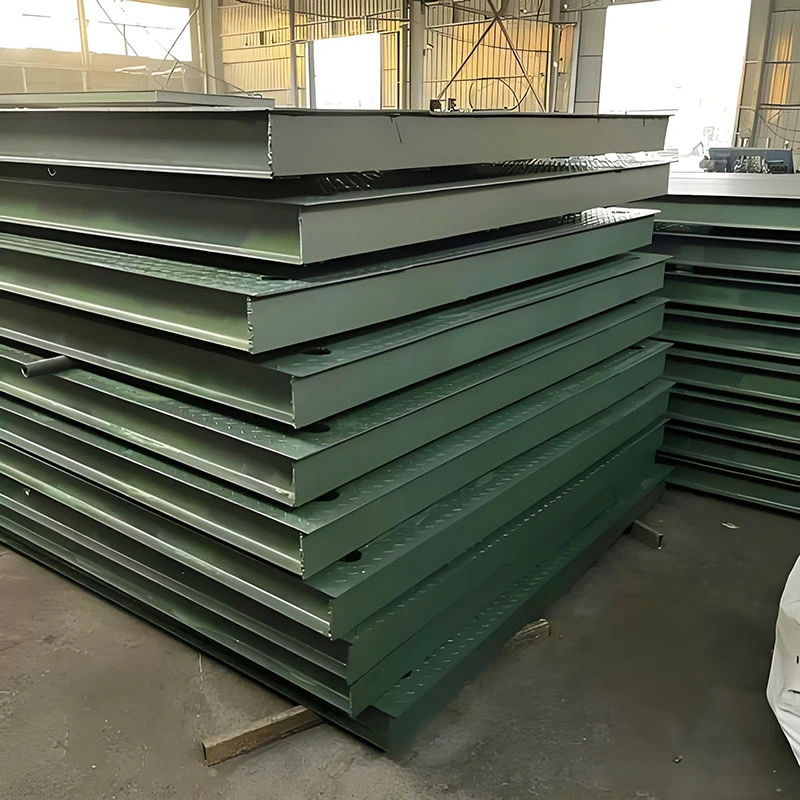
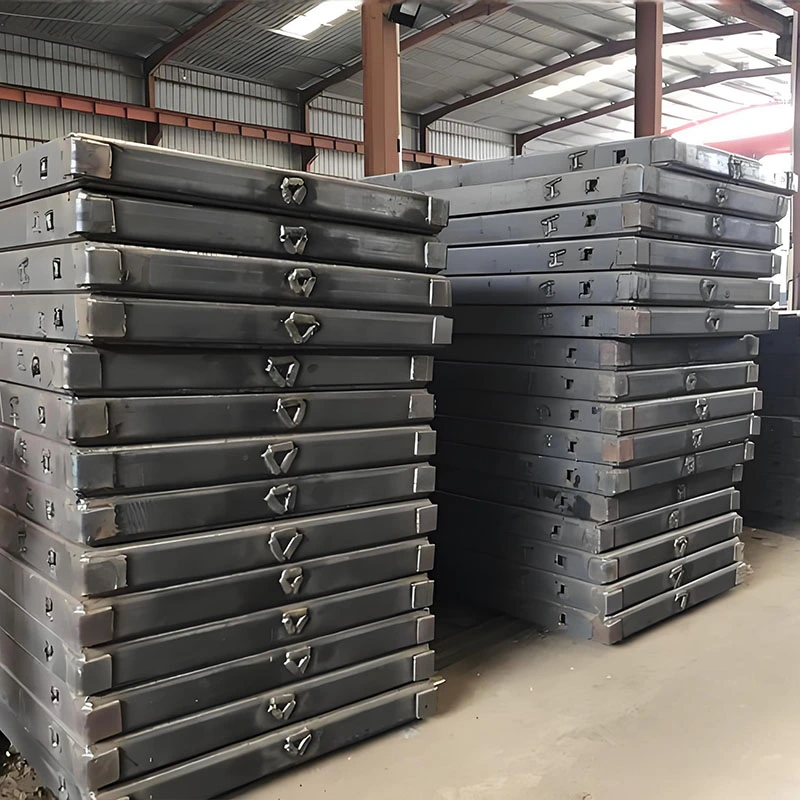
Die Landschaft der industriellen Fertigung befindet sich im Umbruch. Im Bereich der Schwermetallfertigung, wo Dicke, Präzision und Durchsatz nicht verhandelbar sind, werden traditionelle Methoden zunehmend durch eine fortschrittlichere, effizientere und vielseitigere Technologie ersetzt: HochleistungstechnologieLaserschneiden. Seit Jahrzehnten steht unser Werk an der Spitze der Metallverarbeitung und wir haben diese transformative Entwicklung aus erster Hand miterlebt. Die Frage ist nicht mehr, ob Hersteller Hochleistungslaser einführen werden, sondern wie schnell sie diese integrieren können, um wettbewerbsfähig zu bleiben. Diese Technologie ist kein Luxus mehr; Es ist der neue Maßstab für Leistungsfähigkeit, Qualität und Effizienz bei der Abwicklung anspruchsvoller Projekte. Bei Tianjin Shenghui Metal Products Co., Ltd. ist unsere Investition in hochmoderne Hochleistungs-Laserschneidsysteme ein zentraler Bestandteil unseres Engagements, unseren Kunden in den Bereichen Bergbau, Bauwesen, Energie und Schwermaschinen einen unübertroffenen Mehrwert zu bieten.
Inhaltsverzeichnis
Was ist Hochleistungslaserschneiden und wie unterscheidet es sich von herkömmlichen Methoden?
Hochleistungslaserschneiden bezieht sich im Zusammenhang mit der industriellen Fertigung typischerweise auf Systeme, die mit 6 kW und mehr arbeiten, wobei Maschinen heutzutage routinemäßig 15 kW, 20 kW und sogar 30 kW erreichen. Im Kern handelt es sich um einen thermischen Trennprozess, bei dem ein fokussierter Laserstrahl mit hoher Energiedichte Material entlang einer programmierten Bahn schmilzt, verbrennt oder verdampft und dabei von einem Hochdruckgasstrahl unterstützt wird, um das geschmolzene Material auszustoßen und eine saubere Schnittfuge zu erzeugen. Unsere Fabrik nutzt Faserlasertechnologie, bei der der Laserstrahl in einer aktiven Faser erzeugt und über ein flexibles Faserkabel zum Schneidkopf geleitet wird. Dies bietet im Vergleich zu älteren CO2-Lasersystemen eine überlegene elektrische Effizienz, Strahlqualität und Zuverlässigkeit.
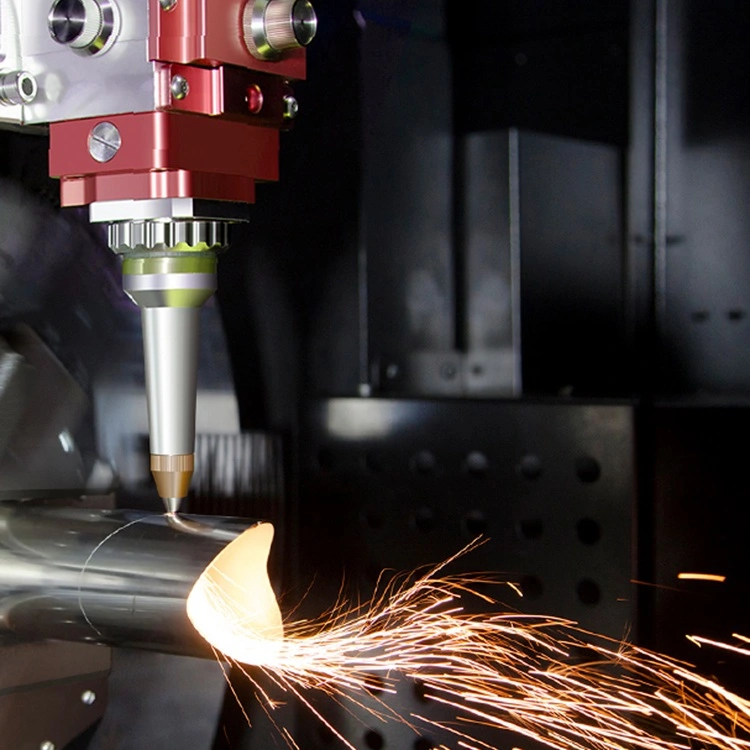
Der grundlegende Unterschied zu herkömmlichen Hochleistungsschneidmethoden ist tiefgreifend. Vergleichen wir es mit dem Plasma- und Autogenschneiden:
-
Präzisions- und Wärmeeinflusszone (HAZ):Plasma- und Autogenschneiden sind Hochtemperaturprozesse, die eine große HAZ erzeugen, die zu erheblicher Materialverformung, Kantenverhärtung und einer breiten Schnittfuge führt. Unser Hochleistungslaserschneiden erzeugt einen außergewöhnlich geringen, fokussierten Wärmeeintrag. Dies führt zu einer minimalen HAZ, praktisch keiner thermischen Verformung des verbleibenden Materials und einer schmalen Schnittfuge, die komplizierte Konturen und eine engere Verschachtelung der Teile ermöglicht, was die Materialausnutzung drastisch verbessert.
-
Schnittqualität und Verarbeitung:Herkömmliche Methoden hinterlassen oft eine abgeschrägte Kante, Schlacke (wieder erstarrte Schlacke) und eine oxidierte Schicht, die ein umfangreiches Nachschleifen oder Bearbeiten erfordert. Ein wesentlicher Vorteil, auf den wir bei unserem Verfahren Wert legen, ist die Fähigkeit des Lasers, eine quadratische, glatte und oft „schweißbereite“ Schnittkante zu liefern. Dies reduziert oder eliminiert Nachbearbeitungszeit und -kosten, ein entscheidender Faktor bei der Schwerfertigung, bei der die manuelle Nachbearbeitung arbeitsintensiv ist.
-
Vielseitigkeit und Automatisierung:Während Plasma bei reflektierenden Materialien wie Aluminium und Messing zu kämpfen hat und Autogenbrennstoff auf Eisenmetalle beschränkt ist, können Hochleistungsfaserlaser eine Vielzahl von Materialien schneiden – von Weichstahl und Edelstahl bis hin zu Aluminium, Kupfer und Messing –, ohne die Gasquelle für die Lasererzeugung selbst zu ändern. Darüber hinaus lässt sich das Laserschneiden nahtlos in moderne CNC-Steuerungen und automatisierte Materialhandhabungssysteme integrieren. Unsere Produktionshalle verfügt über automatisches Be- und Entladen, was einen unterbrechungsfreien Betrieb ohne Unterbrechung ermöglicht, was für großvolumige Grobblechprojekte von entscheidender Bedeutung ist.
-
Geschwindigkeit und Betriebskosten:Bei dünnen bis mittleren Platten ist das Laserschneiden deutlich schneller. Bei sehr dicken Blechen (z. B. über 30 mm) kann die Rohschnittgeschwindigkeit mit der von Plasma vergleichbar sein, aber wenn man die überlegene Kantenqualität berücksichtigt, die Sekundärarbeit vermeidet, ist die Gesamtarbeitszeit oft kürzer. Die Betriebskosten zeichnen ein differenziertes Bild. Während die anfängliche Kapitalinvestition höher ist, führen die Kosten für Verbrauchsmaterialien (Lasergase im Vergleich zu Plasmaelektroden und -düsen) und die elektrische Effizienz von Faserlasern in den meisten Produktionsszenarien zu niedrigeren Kosten pro Schnittmeter, insbesondere wenn man den ganzheitlichen Produktionsablauf berücksichtigt.
Nach unserer Erfahrung bei Tianjin Shenghui Metal Products Co., Ltd. ging es bei der Umstellung nicht nur um den Kauf einer neuen Maschine. Es handelte sich um eine strategische Überarbeitung unserer gesamten Fertigungsphilosophie, bei der die Präzision vom ersten Schnitt an im Vordergrund stand, um nachgelagerte Engpässe zu minimieren und die Gesamteffizienz des Projekts zu maximieren.
Warum ist Hochleistungs-Laserschneiden für schwere Arbeiten technisch und wirtschaftlich unerlässlich?
Der wesentliche Charakter des Hochleistungslaserschneidens für die Schwerlastfertigung beruht auf der Konvergenz technischer Vorteile, die sich direkt in wirtschaftlichen Vorteilen niederschlagen. Es löst hartnäckige Schwachstellen in der Branche.
Technische Anforderungen:
-
Durchschneiden dicker Abschnitte:Macht ist von größter Bedeutung. Mit unseren Hochleistungslasern (15 kW+) können wir Baustahl bis zu einer Dicke von 50 mm und mehr konstant und mit hoher Qualität durchtrennen. Die erhöhte Leistung ermöglicht selbst bei diesen Dicken höhere Vorschubgeschwindigkeiten und sorgt so für eine gleichbleibende Produktivität. Diese Fähigkeit ist für Komponenten in Strukturrahmen, Schiffbau- und Bergbauausrüstungen unerlässlich.
-
Verwalten des Wärmeeintrags für strukturelle Integrität:Bei schweren Fertigungen sind häufig kritische Schweißnähte in der Nähe von Schnittkanten erforderlich. Die große HAZ des Plasmas kann die Eigenschaften des Grundmetalls beeinträchtigen und zusätzliche Schritte erfordern. Der geringe Wärmeeintrag des Lasers bewahrt die metallurgische Integrität des Grundmaterials, sorgt für stärkere, vorhersehbarere Schweißnähte und verringert das Risiko von Verformungen in zusammengebauten Strukturen. Diese Zuverlässigkeit ist ein Grundpfeiler unserer Qualitätssicherung in unserem Werk.
-
Komplexität ohne Kompromisse:Robust bedeutet nicht einfach. Komponenten erfordern oft komplexe Ausschnitte, Innenkonturen und Präzisionslöcher für Schrauben und Hydraulik. Beim Laserschneiden, gesteuert durch fortschrittliche CAD/CAM-Software, können diese komplexen Geometrien mit der gleichen Leichtigkeit wie eine gerade Linie ausgeführt werden, was bei herkömmlichen Methoden unglaublich zeitaufwändig und kostspielig ist.
-
Wiederholbarkeit und digitale Integration:Jedes Teil ist eine perfekte digitale Nachbildung des ersten Teils. Dieses Maß an Wiederholgenauigkeit ist manuell nicht zu erreichen und selbst mit manuellem CNC-Plasma schwierig. Es gewährleistet die Austauschbarkeit bei der Montage, was für Großprojekte und den Austausch von Wartungsteilen von entscheidender Bedeutung ist.
Wirtschaftliche Notwendigkeiten:
-
Reduzierung der Gesamtbetriebskosten (TCO):Während die Vorabkosten höher sind, sind die Gesamtbetriebskosten günstig. Einsparungen manifestieren sich in:
- Materialeinsparungen: Eine verbesserte Verschachtelungssoftware in Kombination mit einer schmalen Schnittfuge kann die Materialausbeute um 2–8 % verbessern, was eine enorme Einsparung bei teurem Grobblech bedeutet.
- Reduzierung der Arbeitskosten: Automatisierung reduziert die direkte Bedienerzeit pro Teil. Noch wichtiger ist, dass die Reduzierung oder Eliminierung der Nachbearbeitung (Schleifen, Fräsen) die größte Arbeitsersparnis darstellt.
- Verbrauchsmaterialien und Energieeffizienz: Faserlaser haben einen Steckdosenwirkungsgrad von über 40 % und übertreffen damit CO2-Laser oder den konstanten Gasverbrauch von Autogenbrennstoff bei weitem.
-
Ermöglichung neuer Geschäftsmodelle:Die Schnelligkeit und Flexibilität unserer Laserschneiddienstleistungen ermöglichen es uns, auf dringende Anfragen und kurzfristige Projekte profitabel zu reagieren. Es macht die Just-in-Time-Fertigung für schwere Komponenten einfacher und senkt die Lagerkosten des Kunden.
-
Qualität als Wirtschaftsfaktor:Durch die Lieferung von Komponenten, die auf Anhieb perfekt passen, entfallen kostspielige Nacharbeiten und Verzögerungen am Montageband des Kunden. Diese Zuverlässigkeit baut langfristige Partnerschaften auf und reduziert versteckte Kosten für unsere Kunden, was unseren Service von Tianjin Shenghui Metal Products Co., Ltd. zu einer wertorientierten Wahl und nicht nur zu einem Kostenfaktor macht.
Das wirtschaftliche Argument ist klar: Hochleistungs-Laserschneiden verwandelt eine Kostenstelle (Schneiden und Vorbereitung) in einen strategischen Vorteil, der es Herstellern ermöglicht, bei komplexen Projekten wettbewerbsfähigere Angebote zu machen und gleichzeitig ihre Gewinnmargen zu schützen.
Welche Schlüsselparameter sind bei Hochleistungs-Laserschneidmaschinen am wichtigsten?
Bei der Auswahl und dem Betrieb einer Hochleistungs-Laserschneidanlage kommt es nicht nur auf die Wattzahl an. Das Verständnis des Zusammenspiels wichtiger Parameter ermöglicht es einer Fabrik wie unserer, die Leistung für Hochleistungsmaterialien zu optimieren. Hier beschreiben wir die kritischen Spezifikationen, die unsere Leistungsfähigkeit definieren.
|
Parameter
|
Typischer Bereich für schwere Beanspruchung
|
Auswirkungen auf die Fertigung und unsere Umsetzung
|
| Laserleistung |
6 kW bis 30 kW+ |
Bestimmt die maximale Dicke und Schnittgeschwindigkeit. Unsere primären Produktionsmaschinen haben eine Leistung von 15 kW und 20 kW und bieten die optimale Balance zum Schneiden von 25–50 mm dickem Stahl bei hohen Geschwindigkeiten bei gleichzeitiger Beibehaltung der Kantenqualität. Die Leistung beeinflusst direkt unseren Durchsatz. |
| Strahlqualität (BPP) |
< 2 mm*mrad (niedriger ist besser) |
Vielleicht kritischer als rohe Kraft. Ein Produkt mit niedrigen Strahlparametern bedeutet einen engeren, fokussierteren Strahl. Dies ermöglicht feinere Schnitte, kleinere Schnittfugen und die Möglichkeit, dickere Materialien mit gegebener Leistung zu schneiden. Es ist das Geheimnis unserer hochwertigen Kanten auf dicken Blechen. |
| Schneidbettgröße und -kapazität |
Oft 6m x 2,5m oder größer; 20–40 Tonnen Tragfähigkeit |
Definiert die Größe und das Gewicht der Platte, die wir verarbeiten können. Unsere Systeme sind für Grobbleche in Originalgröße konzipiert und verfügen über robuste Stützstrukturen, die ein Durchhängen beim Schneiden verhindern und die Genauigkeit über das gesamte Bett hinweg gewährleisten. |
| Linearantrieb und Positionierungsgenauigkeit |
Positionierungsgenauigkeit: ±0,05 mm/m, Wiederholgenauigkeit: ±0,03 mm |
Gewährleistet Maßgenauigkeit bei großen, schweren Teilen. Hochleistungslinearantriebe und eine stabile Maschinenkonstruktion gewährleisten diese Genauigkeit auch bei hohen Beschleunigungen und dem Gewicht von dickem Material, was für die Konsistenz unserer Teile von grundlegender Bedeutung ist. |
| Unterstützungsgassystem und Druck |
Hochdrucksauerstoff (für dicken Stahl bis 500 psi), Stickstoff (für hochwertige Kanten) |
Die Gaschemie und der Druck sind entscheidend für die Prozesssteuerung. Beim Dickschnittschneiden nutzen wir hochreinen Sauerstoff, um eine exotherme Reaktion zu erzeugen, die den Energieeintrag steigert. Bei Edelstahl und Aluminium sorgt Hochdruckstickstoff (bis 25 bar) für saubere, oxidfreie Kanten. Unsere Systeme verfügen über eine robuste Gaszufuhr, um einen konstanten Druck aufrechtzuerhalten. |
| Düsentechnologie und Schneidköpfe |
Automatischer Düsenwechsler, kapazitive Höhensensoren |
Automatisierung ist der Schlüssel zur Betriebszeit. Unsere Köpfe verfügen über eine automatische Düsenreinigung und einen automatischen Düsenwechsel, um optimale Schnittbedingungen aufrechtzuerhalten. Fortschrittliche Höhensensoren halten einen präzisen Abstand ein, selbst über verzogene oder unebene Platten – eine häufige Herausforderung bei der Schwerfertigung. |
| Steuerungssystem und Software |
Fortschrittliche CNC mit Materialdatenbank |
Das Gehirn der Operation. Unsere Systeme nutzen hochentwickelte Software mit voroptimierten Parametern für Tausende von Material-Dicke-Leistungs-Kombinationen. Dadurch können sich unsere Bediener auf die Verschachtelung und den Arbeitsablauf konzentrieren und müssen nicht mehr manuell Parameter erraten, wodurch optimale Ergebnisse vom ersten Schnitt an gewährleistet werden. |
Bei unserem täglichen Betrieb bei Tianjin Shenghui Metal Products Co., Ltd. verlassen wir uns nicht nur auf diese Parameter als statische Zahlen. Wir optimieren diese kontinuierlich durch unsere Prozesskompetenz. Die Optimierung des Gasdrucks und der Schnittgeschwindigkeit für eine bestimmte Charge von 40 mm starkem abriebfestem AR400-Stahl ist beispielsweise eine Anwendung unseres umfassenden Wissens, um sicherzustellen, dass wir Teile liefern, die den strengsten Verschleißfestigkeitsspezifikationen entsprechen. Diese technische Meisterschaft, die in jede Laserschneidaufgabe integriert ist, ist es, was unsere Fabrik auszeichnet.
Wie schaffen Hochleistungs-Laserschneidanwendungen greifbare Vorteile?
Der Beweis für die wesentliche Rolle des Hochleistungslaserschneidens liegt in den realen Anwendungen in der Schwerindustrie. Lassen Sie uns konkrete Anwendungsfälle untersuchen, bei denen unsere Fähigkeiten messbare Ergebnisse liefern.
Bergbau- und Erdbewegungsausrüstung:
-
Komponenten:Schaufelzahnadapter, Kettenglieder, Fahrgestellabschnitte, Verschleißplatten, Strukturstützen.
-
Realisierte Vorteile:Diese Teile erfordern eine extreme Haltbarkeit. Das Laserschneiden ermöglicht eine präzise Profilierung von Hardox und anderen Verschleißstählen mit minimalem Wärmeeintrag und verhindert so frühzeitige Risse oder Ausfälle. Die Genauigkeit gewährleistet eine perfekte Passung für das anschließende Auftragschweißen oder Schweißen und verlängert so die Lebensdauer der Komponenten. Bei einem kürzlich durchgeführten Projekt reduzierte unser Laserschneiden komplexer Verschleißplattenkonturen die Montagezeit des Kunden um 15 %, da das Passschleifen entfiel.
Bau- und Baustahl:
-
Komponenten:Verbindungsplatten, Knotenbleche, Balkenenddetails, kundenspezifische Halterungen, Architekturelemente.
-
Realisierte Vorteile:Geschwindigkeit und Genauigkeit sind Trumpf. Hochleistungslaser können dicke Verbindungsplatten mit mehreren Bolzenlöchern und komplexen Formen schnell bearbeiten. Die Präzision stellt sicher, dass die Löcher im Feld perfekt ausgerichtet sind, wodurch kostspieliges Reiben oder Feldmodifikationen entfallen. Unsere Verschachtelungssoftware minimiert den Ausschuss dieser normalerweise kleineren, aber zahlreichen Teile und verbessert so direkt die Projektmargen für unsere Kunden.
Schwertransport- und Landmaschinen:
-
Komponenten:Rahmenschienen, Achsträger, Kabinenstrukturen, Erntemesser, Getriebegehäuse.
-
Realisierte Vorteile:Bei diesen Anwendungen werden dicke Materialien mit komplexen Geometrien gemischt. Beim Laserschneiden gelingt beides nahtlos. Die Möglichkeit, saubere Löcher für Hydraulikleitungen direkt in dicke Rahmenelemente zu schneiden, die zum Schweißen bereit sind, rationalisiert die gesamte Fertigungspipeline. Die Konsistenz unseres Laserschneidens bedeutet, dass jedes Teil in einem Produktionslauf identisch ist, was für die Fließbandfertigung von entscheidender Bedeutung ist.
Energie und Infrastruktur:
-
Komponenten:Teile von Windkraftanlagen (Flansche, Halterungen), Druckbehältersegmente, Strukturknoten für Brücken, Gehäuse für die Stromerzeugung.
-
Realisierte Vorteile:Dabei stehen Qualität und Zertifizierung im Vordergrund. Die sauberen, schlackenfreien Kanten des Laserschneidens sorgen für eine hervorragende Schweißnahtvorbereitungsoberfläche und führen zu Schweißnähten mit höherer Integrität, die strenge Röntgen- oder Ultraschallprüfungen bestehen können. Die digitale Rückverfolgbarkeit des CNC-Laserschneidens – bei dem jeder Schnitt anhand einer zertifizierten Zeichnung erfolgt – unterstützt die in diesen Bereichen erforderliche strenge Dokumentation.
Zu den greifbaren Vorteilen, die wir bei all diesen Anwendungen beobachten und für unsere Partner liefern, gehören:Reduzierte Vorlaufzeiten(schnelleres Schneiden + weniger Nacharbeit),Erweiterte DesignfreiheitNiedrigere Gesamtprojektkosten (durch Materialeinsparungen und Arbeitsreduzierung) undVerbesserte Produktleistung(durch besser passende Komponenten mit überlegener Kantenintegrität). Jeden Tag sehen wir in unserer Fabrik, wie Hochleistungslaserschneiden ehrgeizige Entwürfe in zuverlässige, robuste Realität umwandeltTianjin Shenghui Metallprodukte Co., Ltd.und unsere Kunden.
Wie sieht die Zukunft des Laserschneidens in der Schwerfertigung aus?
Die Entwicklung ist noch lange nicht abgeschlossen. Die Entwicklung deutet auf eine noch größere Integration, Intelligenz und Leistungsfähigkeit hin und festigt die zentrale Rolle des Laserschneidens.
-
Leistungssteigerung und Prozessverfeinerung:Die Laserleistung wird weiter steigen, wodurch das Schneiden von Stahl ab 50 mm bei hohen Geschwindigkeiten routinemäßiger wird. Der Schwerpunkt wird sich jedoch auf das „intelligente Energiemanagement“ verlagern – die dynamische Anpassung von Leistung, Frequenz und Strahlmodus während eines Schnitts, um verschiedene Merkmale (z. B. hohe Geschwindigkeit bei dünnen Bahnen, hohe Leistung bei dicken Wänden) innerhalb eines einzelnen Teils zu optimieren und so die Zykluszeiten und die Kantenqualität weiter zu verbessern.
-
Hyperautomatisierung und Lights-Out-Fabriken:Die Integration des Laserschneidens mit vor- und nachgelagerten Prozessen wird sich vertiefen. Wir stellen uns vollautomatische Linien vor, in denen Rohblech gelagert, entnommen, lasergeschnitten, sortiert und dann zu Roboterschweißzellen transportiert wird – und das alles mit minimalem menschlichen Eingriff. Unsere Investition in die Automatisierung ist ein Schritt in diese Zukunft und maximiert die Auslastung unserer Hochleistungs-Laserschneidanlagen rund um die Uhr.
-
KI und prädiktive Prozesssteuerung:Künstliche Intelligenz wird sich vom Konzept zum Standardwerkzeug entwickeln. Algorithmen für maschinelles Lernen analysieren Sensordaten (Rückreflexion, Schmelzbadüberwachung) in Echtzeit, um Fehler wie Krätzebildung oder Durchstechfehler vorherzusagen und zu korrigieren, bevor sie auftreten. Dadurch wird die Korrektheit des ersten Teils gewährleistet und der Ausschuss bei teuren Materialien reduziert.
-
Hybride Fertigung:Die Grenze zwischen subtraktiver (schneidender) und additiver (aufbauender) Fertigung wird verschwimmen. Laserschneidköpfe werden mit Laser Metal Deposition (LMD)-Köpfen auf derselben Maschine integriert. Dies ermöglicht das Schneiden eines Teils aus Blech und das anschließende Hinzufügen komplexer Merkmale oder einer verschleißfesten Verkleidung in einem einzigen Arbeitsgang, was neue Möglichkeiten für Reparaturen und die Erstellung komplexer Teile eröffnet.
-
Nachhaltigkeitsinitiative:Die inhärente Effizienz von Faserlasern wird ein großer Vorteil sein. Die Reduzierung des Materialabfalls durch optimale Verschachtelung, der geringere Energieverbrauch pro Teil und der Wegfall vieler chemischer Reinigungsprozesse, die mit anderen Schneidmethoden verbunden sind, machen das Laserschneiden zur umweltfreundlicheren Wahl. Dies steht im Einklang mit der wachsenden Nachfrage nach nachhaltigen Herstellungspraktiken in unserer Branche.
Für einen zukunftsorientierten Hersteller wie Tianjin Shenghui Metal Products Co., Ltd. ist es Teil unserer DNA, mit diesen Trends Schritt zu halten. Unser Ziel besteht darin, Technologie nicht nur zu übernehmen, sondern sie zu verstehen und zu nutzen, um die zukünftigen Herausforderungen unserer Kunden schon heute zu lösen. Die Zukunft der Schwerlastfertigung ist digital, automatisiert und laserfokussiert, und unsere Fabrik wird gebaut, um diese Zukunft anzuführen.
Abschluss
Die Beweise sind überwältigend. Das Hochleistungslaserschneiden hat sich von einer fortschrittlichen Alternative zu einer unverzichtbaren Kerntechnologie für jeden seriösen Metallverarbeiter im Schwerlastbereich entwickelt. Es befasst sich mit dem kritischen Dreiklang moderner Fertigungsanforderungen:höhere Qualität, geringere Kosten und kürzere Markteinführungszeiten.Die technische Fähigkeit, dicke Materialien mit Präzision, minimalem Wärmeeintrag und außergewöhnlicher Kantenqualität zu schneiden, kombiniert mit den wirtschaftlichen Vorteilen von reduziertem Arbeitsaufwand, Materialeinsparungen und Prozessintegration, schafft einen unbestreitbaren Wettbewerbsvorteil.
Bei Tianjin Shenghui Metal Products Co., Ltd. haben wir diese Technologie zum Grundstein unserer Produktion gemacht. Unsere Expertise liegt nicht nur im Besitz der Maschinen; Es geht darum, die Prozessparameter zu beherrschen, sie in unseren umfassenderen Fertigungsablauf zu integrieren und diese Fähigkeit zu nutzen, um komplexe Herausforderungen für unsere Kunden in den anspruchsvollsten Branchen zu lösen.
Wenn es bei Ihren Projekten um Grobblech und komplexe Geometrien geht und Sie zuverlässige, qualitativ hochwertige Komponenten benötigen, ist die Zusammenarbeit mit einem Hersteller, der mit fortschrittlichem Hochleistungs-Laserschneiden ausgestattet ist, nicht länger optional – sie ist unerlässlich. Wir laden Sie ein, die Gesamtkosten und den Zeitplan Ihres nächsten Projekts zu bewerten und dabei die ganzheitlichen Einsparungen zu berücksichtigen, die unser Ansatz ermöglichen kann.
Sind Sie bereit, die Präzision und Effizienz des Hochleistungslaserschneidens bei Ihren anspruchsvollen Fertigungsanforderungen zu erleben? Kontaktieren Sie unser Engineering-Teamheute bei Tianjin Shenghui Metal Products Co., Ltd. für ein Beratungsgespräch. Teilen Sie Ihre Zeichnungen oder Spezifikationen mit und lassen Sie uns eine detaillierte Analyse liefern, wie unsere Laserschneidfunktionen Ihr Design optimieren, Ihre Kosten senken und Ihren Projektzeitplan beschleunigen können.
Häufig gestellte Fragen (FAQ)
Warum wird Hochleistungs-Laserschneiden für die Schwermetallfertigung unverzichtbar?
Frage 1:Was ist der Hauptgrund dafür, dass Hersteller im Schwerlastbereich auf Hochleistungslaserschneiden statt Plasma umsteigen?
Antwort:Der Haupttreiber ist der Gesamtkosten- und Qualitätsvorteil. Während Plasma die anfänglichen Maschinenkosten senkt, bietet das Hochleistungslaserschneiden eine hervorragende Schnittqualität, die häufig teure Nachbearbeitung oder Schleifen überflüssig macht, eine viel höhere Präzision bei komplexen Teilen bietet und eine engere Materialverschachtelung ermöglicht, um den Abfall zu reduzieren. Über den gesamten Projektlebenszyklus hinweg – unter Berücksichtigung der Materialausbeute, des Arbeitsaufwands für die Endbearbeitung und der Montage der Baugruppe – erweist sich das Laserschneiden für eine Vielzahl von Hochleistungsanwendungen als effizienter und kostengünstiger.
Frage2:Wie dick kann ein Material für industrielle Anwendungen mit Hochleistungslasern effektiv geschnitten werden?
Antwort:Die effektive Schnittstärke hängt von der Materialart, der Laserleistung und der gewünschten Kantenqualität ab. Bei Weichstahl kann ein 15-kW-Laser bei hohen Geschwindigkeiten bis zu etwa 25–30 mm sauber schneiden und mit geeigneten Parametern bis zu 40–50 mm bearbeiten. Bei Lasern mit 20–30 kW erstreckt sich diese Obergrenze auf 50–60 mm und darüber hinaus. Bei Edelstahl und Aluminium ist die maximale Schnittdicke normalerweise geringer, aber immer noch erheblich (z. B. 25–35 mm bei 20 kW). Es ist wichtig, einen Experten wie unser Team zu konsultieren, um die Leistung an Ihren spezifischen Materialmix anzupassen.
Frage 3:Verformt die hohe Hitze eines Lasers dicke Metallplatten?
Antwort:Widersprüchlicherweise erzeugt das Hochleistungslaserschneiden bei den meisten Dicken *weniger* Verzug als Plasma- oder Autogenbrennschneiden. Dies liegt daran, dass der Wärmeeintrag sehr konzentriert und schnell erfolgt. Der lokalisierte Bereich erwärmt und kühlt schnell ab, wodurch die Ausbreitung der Wärme in das umgebende Material (die Wärmeeinflusszone) minimiert wird. Dies ist ein entscheidender Vorteil, da dadurch die Ebenheit der verbleibenden Platte und die Geometrie des geschnittenen Teils erhalten bleiben und der Richtaufwand nach dem Schneiden reduziert wird.
Frage 4:Ist Laserschneiden bei Kleinserien oder einzelnen schweren Teilen wirtschaftlich oder nur bei der Massenproduktion?
Antwort:Es ist besonders wirtschaftlich für Kleinserien und Prototypen. Die Einrichtung erfolgt rein digital – das Laden einer CAD-Datei –, ohne dass physische Werkzeuge oder Vorlagen erforderlich sind. Dies bedeutet, dass zwischen dem Schneiden eines oder hundert Teilen praktisch keine Rüstkosten oder Zeitunterschiede anfallen. Diese Flexibilität macht es ideal für kundenspezifische Fertigungen, Prototypenbau und Wartungs-/Reparatur-/Betriebsteile (MRO) und ermöglicht eine kostengünstige Produktion einzelner, komplexer Komponenten.
Frage 5:Was sind die Einschränkungen oder Herausforderungen beim Hochleistungslaserschneiden von sehr dickem (z. B. 50 mm+) Baustahl?
Antwort:Zu den Herausforderungen am äußersten oberen Ende der Dicke gehören das Erreichen einer perfekt quadratischen Schnittfuge über die gesamte Tiefe (Verjüngung kann auftreten), die Beherrschung des erforderlichen hohen Hilfsgasdrucks und -verbrauchs sowie die Aufrechterhaltung der Schnittgeschwindigkeit, um übermäßiges Schmelzen zu verhindern. Die Schnittkante kann im Vergleich zu dünneren Schnitten auch eine etwas rauere Oberfläche aufweisen. Für diese extremen Anwendungen erfordert der Prozess eine sorgfältige Parameteroptimierung durch erfahrene Techniker. Bei sehr dicken Abschnitten (z. B. über 60 mm) kann oft eine Kombination von Verfahren – wie das Laserschneiden des Profils und die anschließende Bearbeitung der Kante zur Schweißnahtvorbereitung – die effizienteste Lösung sein. Wir beurteilen dies von Fall zu Fall, um das beste Ergebnis zu gewährleisten.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик